


Die meisten Geschäftsmodelle für industrielle Batteriespeicher basieren auf Energie: Sie speichern günstige Kilowattstunden über Nacht und geben sie während des teuren Blocks wieder frei. Mit diesem Modell lässt sich auf dem Fabrikgelände Geld verdienen, aber es ist selten der Grund, warum ein Werk eine Batterie kauft. In einer echten Produktionshalle konzentriert sich der Schmerz auf Sekunden und nicht auf Stunden. Ein Punktschweißgerät zeichnet eine Spitze, die in mehreren zehn Millisekunden gemessen wird. Ein direkt online startender 250-kW-Motor zieht für ein oder zwei Sekunden das Fünf- bis Siebenfache seines Nennstroms. Ein Lichtbogenofen schwenkt die Last um Megawatt, während der Schrott schmilzt und die Elektroden neu positioniert werden.
Diese Ereignisse haben ein gemeinsames Merkmal: hohe Leistung, kurze Dauer, hohe Wiederholungsrate. Sie sind Machtprobleme im Gewand eines Energieproblems. Wenn eine Anlage versucht, diese Probleme mit einer Vier-Stunden-Batterie zu lösen, die für Tarifarbitrage ausgelegt ist, ist das Ergebnis in der Regel ein unterdimensionierter Wechselrichter, eine Batterie, die viel stärker durchläuft als in der Garantie vorgesehen, und ein enttäuschter Energiemanager.
In diesem Artikel geht es um die Dimensionierung und SpezifizierungIndustrieller Batteriespeicherfür diese Art von Last – wie die Spitzen tatsächlich aussehen, wo der Wert wirklich liegt und wie man ein Projekt in Phasen einordnet, damit der erste Schrank den Fall beweist, bevor der zweite bestellt wird. Es ergänzt unsere Branchenhandbücher zu Kühllagern, Krankenhäusern, Häfen und Bergbau und setzt voraus, dass der Leser die grundlegende Architektur, die in unserem EMS-, BMS- und PCS-Erklärer behandelt wird, bereits versteht.

Beginnen Sie mit der Ladungsunterschrift, nicht mit der Rechnung
Bevor jemand Einsparungen modellieren kann, benötigt die Anlage ein Lastprofil mit der richtigen Auflösung. Die meisten Stromrechnungen enthalten Bedarfsintervalle von 15 Minuten. Das ist für die Abrechnungsanalyse ausreichend und für die Gerätedimensionierung nahezu nutzlos. Eine 60-Sekunden-Spitze, die einen Antrieb auslöst oder eine Schweißnaht beschädigt, verschwindet innerhalb eines 15-Minuten-Durchschnitts vollständig.
Was Sie tatsächlich benötigen, sind Daten von weniger als einer Sekunde oder mindestens einer Sekunde vom Hauptzulauf sowie eine separate Protokollierung der Zuführungen, die das Schweißen, große Motoren und Ofenlasten versorgen. Drei Dinge in diesen Daten bestimmen das gesamte Design:
Das Ausmaß und die Dauer jedes Transienten – die Spitzen-kVA und wie lange es dauert, bevor es abklingt
Die Wiederholungsrate – eine Schweißzelle mit 40 Teilen pro Minute ist eine ganz andere Aufgabe als eine mit vier Teilen
Das Zufallsmuster – ob Spitzen sich anhäufen (Schichtbeginn, Ofenbeschickung) oder sich gleichmäßig ausbreiten
Die Zufallsfrage ist, wo die meisten Desktop-Studien schiefgehen. Eine Anlage mit einer 900-kVA-Spitze, die zweimal täglich auftritt, hat einen geringen Batteriebedarf. Die gleiche Anlage mit einer 900-kVA-Spitze, die acht Stunden lang alle 90 Sekunden wiederkehrt, weist eine große Anlage auf, da die Batterie nahezu die gesamte Energie kontinuierlich aufnehmen muss und das thermische Design und nicht die Energiekapazität zur verbindlichen Einschränkung wird.
Warum die Batterie und kein größerer Transformator
Die herkömmliche Lösung für eine schwache Versorgung ist ein Service-Upgrade: größerer Transformator, dickeres Kabel, Tarif mit höherer Kapazität. Es funktioniert, ist aber langsam, kapitalintensiv und legt eine Nachfragegebühr fest, die auf einem Spitzenwert basiert, den Sie möglicherweise nur ein paar Mal im Monat erreichen.
Eine Batterie hinter dem Messgerät verändert die Wirtschaftlichkeit auf drei Arten gleichzeitig. Es schneidet den Spitzenwert ab, der die Bedarfsgebühr festlegt, sodass der Abrechnungsspitzenwert sinkt, ohne dass die Produktion davon berührt wird. Es liefert Übergangsströme schneller als ein Transformator reagieren kann, sodass die Spannung an der Schweißzelle innerhalb des Toleranzbands bleibt. Und beides gelingt, während der Versorgungsanschluss unverändert bleibt, was bei Standorten, an denen eine Modernisierung eine Warteschlange von 12 bis 18 Monaten und ein Bauprojekt mitten auf einem belebten Hof bedeutet, von enormer Bedeutung ist.
Der Unterschied, der darüber entscheidet, ob das Projekt funktioniert, ist die Reaktionsgeschwindigkeit. Ein Abrechnungstool ist ein Nachfragemanagementsystem, das auf einen gleitenden 15-Minuten-Durchschnitt reagiert. Ein System, das in weniger als 100 Millisekunden reagiert, ist ein Werkzeug zur Stromqualität. Sie verwenden unterschiedliche Geräte, unterschiedliche Regelkreise und unterschiedliche Garantieannahmen. Das Erste zu kaufen und das Zweite zu erwarten, ist in diesem Segment der häufigste Fehlermodus.
Das Lastspektrum und seine Anforderungen
Widerstandspunktschweißen ist der klassische Stressfall. Bei jeder Schweißung handelt es sich um einen Stromstoß von vielleicht 50 bis 200 kVA, der 100 bis 400 Millisekunden dauert, und eine Roboterlinie kann 30 bis 60 davon pro Minute über mehrere Roboter hinweg ausführen. Das Aggregat ist ein Sägezahn, der sich nie setzt. Die Batterie muss diesem Sägezahnzyklus Zyklus für Zyklus folgen, was bedeutet, dass die Zyklenlebensdauer bei hoher C-Rate und nicht die Nennkapazität die entscheidende Spezifikation ist.
Lichtbogenschweißen (MIG, MAG, WIG, Stabschweißen) ist in der Spitze sanfter, aber länger in der Dauer und reagiert empfindlich auf Spannungseinbrüche, die sich eher in Porosität, Spritzern und inkonsistentem Einbrand als in einem ausgelösten Schutzschalter bemerkbar machen. Probleme mit der Schweißqualität, die erst in der dritten Schicht auftreten, wenn der Rest der Anlage im Leerlauf ist und der Stufenschalter in einer anderen Position sitzt, sind ein klassisches Symptom dafür, dass die Versorgungsimpedanz mit der Lichtbogenstabilität zusammenwirkt.
Große Motorstarter sind die dritte Familie. Der direkte Online-Start eines Kompressors oder Brechers mit 200 bis 400 kW erzeugt einen Einschaltstromstoß, der die Spannung in der gesamten Anlage für eine Sekunde oder länger zusammenbricht. VFDs mildern dies, aber nicht alle Lasten werden VFD-gespeist, und ein einziger nicht entschärfter Start kann die Einschränkung für den gesamten Dienst darstellen. Hier leistet die Batterie mehr Spannungsunterstützung als Spitzenausgleich.
Lichtbogenöfen und Induktionsschmelzen sind der Extremfall. Multi-Megawatt-Schwingungen, starker Oberwellengehalt und eine Last, die wirklich stochastisch ist. Bei diesen Projekten handelt es sich um Ingenieur-zu-Ingenieur-Projekte, selten um Standardprodukte, und sie sollten als separate Arbeitsklasse von den hier beschriebenen Schweiß- und Motoranwendungen behandelt werden.
C-Rate ist die Spezifikation, die über die Garantie entscheidet
Eine Batterie, die für vier Stunden Arbitrage ausgelegt ist, entlädt sich bei etwa 0,25 °C. Bei einer Batterie, die Schweißspitzen absorbiert, kann es bei Temperaturen von 2 °C oder mehr zu wiederholten Ausschlägen kommen, und zwar hunderte Male pro Schicht. Dabei handelt es sich nicht um dasselbe Produkt, und der Unterschied liegt nicht im Marketing, sondern in der Zellchemie, dem thermischen Design und dem Degradationsmodell hinter der Garantie.
Drei Fragen geben Aufschluss darüber, ob ein Lieferant diese Pflicht tatsächlich erfüllt hat. Erstens, welche kontinuierliche C-Rate und Spitzen-C-Rate gewährleistet ist und wie viele Sekunden lang die Spitze erreicht ist. Zweitens: Welche Zyklenlebensdauer wird bei dieser Belastung und nicht bei 0,5 °C angegeben, da eine Angabe von 6.000 Zyklen bei niedriger C-Rate nichts über eine Hochfrequenzanwendung aussagt. Drittens, wie das Wärmemanagement mit anhaltenden Hochfrequenzzyklen umgeht – die Luftkühlung in einem heißen Fabrikraum unterscheidet sich von der Flüssigkeitskühlung, und die Umgebungstemperatur in einer Fabrik liegt oft 10 bis 15 Grad über der Außentemperatur.
Eine sinnvolle Disziplin besteht darin, den Arbeitszyklus explizit in den Beschaffungsdokumenten anzugeben: ein repräsentatives 24-Stunden-Profil mit Spitzen-kVA, Dauer, Wiederholungszahl und Umgebungstemperatur, und vom Lieferanten eine Garantie für dieses Profil zu verlangen. Dies ist die gleiche Logik, die wir in der RFQ-Vorlage empfehlen, angewendet auf einen Lastfall und nicht auf eine generische Standortbeschreibung.
Zwei Hauptbücher: Nachfrageeinsparungen und Produktionsqualität
Das finanzielle Argument fürIndustrieller Batteriespeicherin der Fertigung läuft in der Regel auf zwei parallelen Hauptbüchern ab, und beide müssen berechnet werden, bevor das Projekt glaubwürdig ist.
Das erste ist das Nachfragebuch. Durch die Spitzenkürzung wird die in Rechnung gestellte Höchstnachfrage reduziert, und in Märkten mit Ratschen kann ein einziger schlechter Spitzenwert die Gebühr für elf Monate festlegen. Eine Batterie, die die Anlage zuverlässig auf einen vorgegebenen Wert begrenzt, wandelt eine flüchtige Ladung in eine vorhersehbare Ladung um. Dies lässt sich leicht anhand von Intervalldaten modellieren, mit dem üblichen Vorbehalt, dass die Einsparungen von der Tarifstruktur, der Ratchet-Klausel und den geltenden lokalen Vorschriften abhängen.
Das zweite Hauptbuch ist die Produktion. Hier werden die Zahlen größer und weicher. Spannungseinbrüche verursachen Schweißfehler, Fehlauslösungen an Schützen und Antrieben, eine verkürzte Motorlebensdauer und in sensiblen Prozessen Ausschuss. Eine Anlage, die 5 % Schrott in einer Schweißlinie verarbeitet, verliert möglicherweise mehr an Stromqualität, als sie für Strom ausgibt. Für die Quantifizierung sind Produktionsdaten erforderlich – mit der Tageszeit korrelierte Fehlerraten, Wartungsprotokolle zu Schütz- und Antriebsausfällen sowie Qualitätsaufzeichnungen, die an Schichtmuster gebunden sind. Wenn die Korrelation auftritt, ist das Batteriegehäuse kein Energieprojekt mehr, sondern ein Qualitätsprojekt, was eine viel einfachere Kommunikation mit dem Betrieb ermöglicht.
Seien Sie beim zweiten Hauptbuch konservativ. Reklamieren Sie nur die Mängel, die Sie nachvollziehen können, und betrachten Sie den Rest als Vorteil.
Harmonische, Leistungsfaktor und die Interaktions-Nobody-Modelle
Schweißgeräte und Lichtbogenöfen sind harmonische Quellen. Das Gleiche gilt für VFDs, die in einer modernen Anlage überall zu finden sind. Ein Batteriesystem mit einem bidirektionalen Wechselrichter befindet sich in derselben elektrischen Nachbarschaft und wird mit dieser Verzerrung interagieren.
Zwei praktische Konsequenzen. Zunächst muss das PCS mit harmonischer Toleranz spezifiziert werden – der gesamten harmonischen Verzerrung der Versorgung, die es ohne Leistungsminderung oder Auslösung aushalten kann. Zweitens: Wenn der Standort bereits über Kondensatorbänke zur Leistungsfaktorkorrektur verfügt, können diese Bänke und die Batterie in Resonanz geraten. Eine harmonische Untersuchung ist bei einer Anlage mit erheblicher Schweißbelastung nicht optional; Es ist der Unterschied zwischen einem System, das ein Jahrzehnt lang leise läuft, und einem System, das jedes Mal auslöst, wenn der Ofen geladen wird.
Der Leistungsfaktor wirkt sich auch in beide Richtungen aus. Ein Batteriewechselrichter kann Blindleistung liefern und den Leistungsfaktor verbessern, was die Strafen verringern kann. Aber es muss mit der vorhandenen Korrekturausrüstung koordiniert werden, anstatt sie zu bekämpfen. Geben Sie die Koordination explizit an und fordern Sie vom Lieferanten die Angabe des PF-Bereichs und der Reaktionszeit, die das PCS liefern kann.

Phaseneinteilung: Beweisen Sie es zuerst anhand einer Zeile
Der zuverlässigste Weg in eine Produktionsanlage ist nicht eine werksweite Studie, gefolgt von einem Großauftrag. Es ist eine Überwachungsphase, dann ein Single-Line-Pilot und dann eine Erweiterung.
Phase eins besteht aus einer zwei- bis vierwöchigen Stromprotokollierung am Haupteinspeisepunkt und den zwei oder drei schlechtesten Einspeisern, wobei die Auflösung in einer Sekunde mit den Produktionsaufzeichnungen synchronisiert wird. Dies kostet sehr wenig und klärt die meisten Argumente, da es die Meinung darüber, welche Zeile das Problem darstellt, durch Daten ersetzt.
Phase zwei ist eine Batterie für eine Schweißzelle oder eine Motorgruppe, deren Größe anhand dieser Daten ermittelt wird und die sowohl die elektrische Leistung als auch die Produktionsergebnisse protokolliert. Normalerweise reichen sechs bis acht Wochen aus, um festzustellen, ob sich die Fehlerraten ändern und ob der Bedarfssollwert über einen gesamten Produktionszyklus hinweg anhält.
Phase drei ist die Replikation. An diesem Punkt wird das Design risikofrei gemacht und der interne Geschäftsfall basiert auf Ihren eigenen Messungen und nicht auf dem Modell eines Anbieters. Es lohnt sich, vor der dritten Phase unseren Artikel über die Aufstellung vor dem Zähler bzw. hinter dem Zähler zu lesen, da eine Anlage mit mehreren Zählern unter Umständen feststellen muss, dass die optimale Architektur nicht eine Batterie pro Gebäude ist.
Was in die Spezifikation einzutragen ist
Vier Elemente unterscheiden eine Spezifikation, die korrekt erstellt wird, von einer Spezifikation, über die später diskutiert wird. Das gemessene Lastprofil mit Angabe der Auflösung und Dauer. Der Arbeitszyklus, den die Garantie abdecken muss, ausgedrückt in C-Rate, Zyklen pro Tag und Umgebungstemperatur. Die erforderliche Reaktionszeit in Millisekunden mit der definierten Messmethode. Und die Anforderungen an die Koordinierung von Harmonischen und Leistungsfaktoren beziehen sich auf eine Standortstudie und nicht auf eine generische Norm.
Alles andere – Schutzart, Korrosionsklasse, Kommunikationsprotokoll, Cybersicherheit – folgt den Mustern in unseren Struktur- und Softwareleitfäden und sollte als Standard und nicht als Maßanfertigung behandelt werden.
Produktionsstandorte sind die am schwierigsten zu dimensionierenden kommerziellen Speicheranwendungen und nach der Messung am einfachsten zu rechtfertigen. Die Spitzen sind real, die Kosten für die Stromqualität sind real und die herkömmliche Alternative ist ein in Jahren gemessenes Service-Upgrade. Beginnen Sie mit den Daten, der Größe für die Leistung und nicht für die Energie, und lassen Sie eine Zeile den Fall beweisen, bevor sich die Anlage verpflichtet.

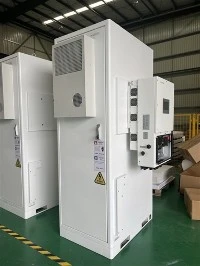
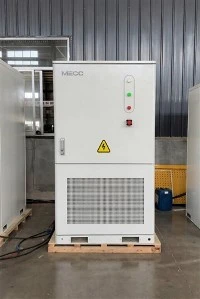
125 kW 241 kWh Batterie-Energiespeichersystem-Schrank
Der BESS 125 kW 241 kWh Lithium-Batterie-Energiespeicherschrank ist eine integrierte Energiespeicherlösung mit hoher Leistung und großer Kapazität, die für mittlere bis große kommerzielle, industrielle und Versorgungsanwendungen entwickelt wurde. Es integriert einen 125-kW-Hochleistungs-Bidirektional-Wechselrichter, eine 241-kWh-Lithium-Eisenphosphat-Batteriebank (LiFePO4) und ein voll ausgestattetes intelligentes Energiemanagementsystem (EMS) in einem modularen Schrankdesign. Dieses System ermöglicht eine effiziente Speicherung erneuerbarer Energien, Spitzenausgleich, Lastverschiebung, Netzfrequenzregelung und Notstromversorgung. Es eignet sich ideal für große Fabriken, Einkaufszentren, Industrieparks, Solar-/Windparks im Versorgungsmaßstab und Mikronetze. Es erhöht die Energieunabhängigkeit, reduziert hohe Netznachfragegebühren und unterstützt die stabile Integration hochdurchdringender erneuerbarer Energien in das Netz.